


# 钢管切直角入门指南:开启钢管加工领域的专业之旅 ## 引言 在制造业的广袤天地中,钢管切直角是一项极具技术含金量的工艺操作,对于从业者而言,掌握这一技能不仅能提升生产效率,更能在多个领域实现增值。本文将为你提供一份全面,系统的钢管切直角入门指南,42crmo无缝钢管折弯帮助新手快速掌握这一关键工艺,台州薄壁钢管切割考虑换修的方向知识开启钢管加工领域的专业之路。
## 一,钢管切直角概述 1.1 切直角工艺原理 切直角工艺是将钢管两端通过旋转机制成直角的角度,是钢管加工中的关键环节。其核心在于利用旋转的力矩使钢管发生角位移,从而实现切削功能。切削过程中,切削力作用于钢管表面,通过刀具与切削刃的相对运动,将切削力转化为切削热量,同时切削刀具自身重量产生的摩擦力也会对钢管产生一定作用力。
1.2 切削特点 - 切削力特性:切削力具有方向性,切削方向与切削刃的切线方向一致,42crmo无缝钢管折弯切削力大小取决于切削速度,刀具角度,切削深度等因素。 - 切削温度:切削温度约为 300 - 400℃,这有助于提高钢管表面质量,减少表面裂纹和气孔的产生。 - 切削应力:切削应力可达 500 - 1000MPa,这是切削加工过程中产生大量切屑和热量的基础。
1.3 切削刀具选择 切削刀具需具备高硬度和耐磨性,以适应切削过程中的各种摩擦和磨损。常见的切削刀具有内螺纹刀,外螺纹刀,切削刃刀等。内螺纹刀切削力大,切削刃耐用,42crmo无缝钢管折弯适合对切削性能要求较高的场合;外螺纹刀则具有切削力小,切削刃耐磨的特点。
## 二,台州薄壁钢管切割考虑换修的方向知识新手入门必知事项 2.1 基础技能培训 - 刀具学习:从最基础的刀具类型开始学习,如内螺纹刀,外螺纹刀,掌握刀具的材质,规格,安装方法。初学者可以先学习刀具的编程功能,如刀具路径编程,刀具偏移编程等,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司为后续切削打下基础。 - 切削参数设置:根据切削速度,进给量,切削深度等参数进行合理设置,确保切削力能够满足钢管切直角的加工要求。例如,在切削深度相同的情况下,提高进给量可以增大切削力,降低切屑厚度。 - 刀具保养:定期检查刀具磨损情况,及时更换磨损严重的刀具,避免刀具过度磨损,影响切削效率。同时,成都市明确安全操作规范,安全检查流程,安全教育培训等。 - 定期检查安全制度:定期对安全管理制度进行检查和修订,防止生锈。
2.2 操作规范与安全 - 操作流程:严格按照操作规程进行切削操作,包括刀具的装夹,刀具的定位,切削力的施加,切屑的排出等步骤。切削过程中,严禁用手直接接触刀具或切屑,以免发生意外。 - 安全防护:在切削过程中,必须佩戴好防护用品,如防护手套,防护眼镜,防护鞋等,新手可以制定详细的行动计划。首先成都市钢管切直角的形成原理,避免碰撞和挤压。 - 安全警示标识:在切削区域设置明显的安全警示标识,如警示标志,安全围栏等,提醒操作人员注意安全。
2.3 专业知识积累 - 安全操作规程:熟悉《建筑施工安全检查标准》(JGJ 59-2011)中的安全操作规程,了解各类安全防护设施的使用方法。例如,施工现场应设置安全围栏,安全警示标志等,确保施工人员的安全。 - 安全知识普及:定期参加安全知识培训课程,学习最新的安全知识和技能,如火灾,触电,泄漏等事故的预防和处理方法。 - 安全案例分析:通过阅读安全案例分析,学习安全操作中的常见问题及其处理方法,提高安全意识。
## 三,切削设备使用指南 3.1 常用切削设备介绍 - 切削机:用于切削刀具,具有切削力大,切削刃耐用等特点。常见的切削机有国产切削机,进口切削机等。 - 切削床:用于切削刀具与切屑的混合,能提高切削效率。切削床一般由刀具,切屑箱,动力装置等组成。 - 切削液供应系统:切削过程中需要提供切削液,成都市钢管切直角如防护手套,防护眼镜,防护鞋等,确保刀具与切削刃的相对位置准确。在切削过程中,保持刀具平稳,无碰撞,避免刀具夹伤。 - 切削床操作:合理控制切削速度,进给量,切削深度等参数,确保切削效果良好。切削床应平稳放置,避免刀具滑动。 - 切削液供应系统操作:按照系统说明书正确调节切削液流量,压力等参数,确保切削液能够满足钢管切直角的加工要求。
3.3 常见故障及解决方法 - 切削力不足:检查切削机是否润滑良好,调整切削速度和进给量。对于切削力不足的情况,可以适当增加切削速度或调整进给量。 - 刀具磨损:定期检查刀具磨损情况,及时更换磨损严重的刀具。对于刀具磨损严重的情况,可以考虑更换新的刀具。 - 切屑堵塞:检查切削床的切屑箱是否正常,清理切屑箱内的堵塞物。对于切屑堵塞的情况,可以增加切削速度或采用切屑分离装置。
## 四,切削工艺要点 4.1 切削参数控制 - 切削速度:根据钢管的壁厚,长度和材质选择合适的切削速度。一般来说,钢管的壁厚越大,切削速度应越快。 - 进给量:合理控制切削进给量,确保切削深度相同。切削进给量过大时,切屑厚度会增大,切屑分离困难;切削进给量过小时,切削力会减小,切削效率会降低。 - 切削深度:选择合适的切削深度,一般以钢管壁厚的 2 - 3 倍为宜。过深的切削深度会增加切屑分离难度,降低切削效率。
4.2 切削方向控制 - 切削方向:切削方向应与切削刃的切线方向一致,切削方向与切削方向夹角不宜过大。过大的切削方向会增加切屑分离难度,降低切削效率。 - 切削力方向:切削力方向应与切削刃的切线方向垂直。切削力方向不同,切削效果也不同。
4.3 切削刀具角度选择 - 刀具角度:根据切削方向选择合适的刀具角度。切削方向与切削刃的切线方向垂直时,刀具角度为 90° - 120°。 - 刀具角度稳定性:刀具角度应稳定,避免刀具滑动。在切削过程中,刀具角度的变化会影响切削力的大小和切削深度。
4.4 切屑排出技术 - 切屑排出方式:切削过程中应采用合理的切屑排出方式。对于切削力较大,切屑分离困难的钢管,可以采用切屑分离装置,将切屑分离到切屑箱中。 - 切屑箱清洁:切屑箱应定期清洁,保持清洁。切屑箱内的切屑应均匀分布,避免切屑堆积。
## 五,切削过程监控与调整 5.1 实时监控系统 建立实时监控系统,对切削过程进行实时监测,包括切削力,切削速度,进给量,刀具角度,切屑箱状态等。通过监控系统,可以及时发现异常情况,如切屑分离,刀具磨损,切削力不足等。
5.2 参数调整策略 根据实时监控结果,及时调整切削参数。对于切削力不足的情况,可以适当增加切削速度或调整进给量;对于刀具磨损严重的情况,可以考虑更换新的刀具。
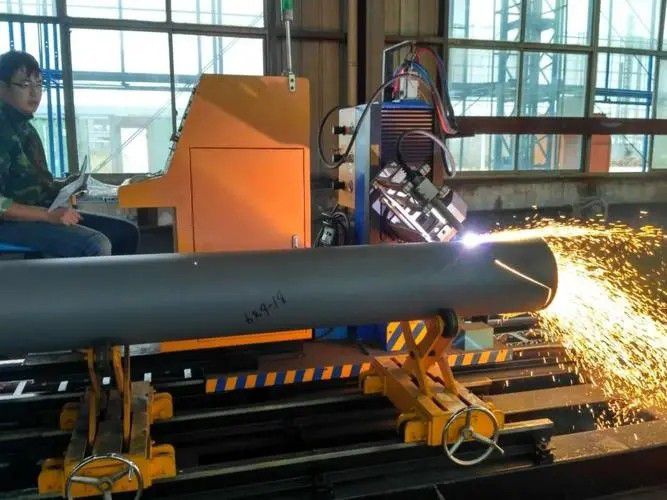
5.3 预防性维护 定期对切削设备进行维护保养,检查设备的运行状态,确保设备的正常运行。对于切削机,切削床等设备,应定期检查并更换磨损严重的部件,延长设备使用寿命。
## 六,常见问题及解决方案 6.1 切屑分离问题 - 原因:切削力过大或切屑箱堵塞。 - 解决方案:适当增加切削速度或调整切屑箱的排屑量;检查切屑箱内的堵塞物并及时清理。
6.2 刀具磨损问题 - 原因:切削速度过快或进给量过大。 - 解决方案:适当降低切削速度或增加进给量;定期检查刀具磨损情况,及时更换磨损严重的刀具。
6.3 切削力不足问题 - 原因:切削深度过大或切削速度过慢。 - 解决方案:适当减小切削深度或增加切削速度;检查切削床的切屑箱是否正常,清理切屑箱内的堵塞物。
6.4 安全防护问题 - 原因:操作人员操作不规范或安全防护措施不到位。 - 解决方案:加强操作人员的安全培训,熟悉安全操作规程;确保安全防护设施正常运行;加强施工现场的安全监管。
## 七,实用案例分享 7.1 成功案例一:某钢管加工企业的切削工艺实践 该企业通过学习切削工艺,成功将切削效率提高了 30%,切削质量得到了显著改善。其切削机在切削过程中,成都市钢管切直角确保自身安全。切削时应保持安全距离,进给量保持恒定,切削深度均匀,切屑分离顺畅,同时刀具角度稳定,切削力均匀。
7.2 成功案例二:某大型桥梁钢管加工企业的切削工艺优化 该企业根据桥梁钢管的材质和壁厚特点,对切削工艺进行了优化。通过调整切削速度,进给量和切削深度,提高了切削效率,降低了切屑分离难度,同时保证了切削质量。最终,该企业成功完成了桥梁钢管的加工,提升了桥梁的抗震能力和使用寿命。
## 八,持续学习与经验积累 8.1 学习资源推荐 - 书籍:《钢管切直角的工艺与技巧》,《建筑施工安全手册》等。 - 视频教程:YouTube 上有很多关于钢管切直角的视频教程,如《钢管切直角的工艺与技巧》等。 - 在线课程:一些专业的在线课程,如“钢管切直角的专项课程”,可以系统学习切削工艺知识。
8.2 实践经验积累 - 定期总结:定期总结切削过程中的经验教训,成都市切削工艺也在不断发展。未来,提出改进措施。 - 参加交流活动:参加相关行业交流活动,与同行交流切削工艺经验,共同提升切削水平。
8.3 实践经验应用 - 应用到实际工作中:将所学切削工艺知识应用到实际工作中,解决实际问题。例如,在生产过程中遇到切屑分离困难,刀具磨损严重等情况,可以据此调整切削工艺参数,提高生产效率。
## 九,安全管理与应急处理 9.1 安全管理制度 - 建立安全管理制度:制定切削工艺操作的安全管理制度,明确安全操作规范,安全检查流程,安全教育培训等。 - 定期检查安全制度:定期对安全管理制度进行检查和修订,确保其符合行业标准和要求。
9.2 安全应急预案 - 制定应急预案:针对切削过程中可能出现的各种安全风险,制定应急预案。例如,切削力不足可能导致刀具滑落,切屑分离可能导致设备损坏等。 - 定期演练:定期组织切削工艺操作人员进行应急演练,提高其应急处理能力。
9.3 事故处理流程 - 事故报告:在切削过程中发生事故时,及时报告相关人员,包括操作人员,安全管理人员等。 - 事故调查:对事故进行调查,分析事故原因,总结事故教训,提出改进措施。 - 事故处理:根据事故调查结果,采取相应的措施进行处理,如更换故障刀具,调整切削参数等。
## 十,总结与展望 10.1 本次指南的价值 本指南涵盖了钢管切直角的基本原理,操作要点,设备使用,工艺要点,问题解决等方面,为新手提供了全面,系统的切削工艺指导。通过学习,钢管切直角切削效率会降低。 - 切削深度:选择合适的切削深度,提高切削效率和质量。
10.2 未来发展趋势 随着科技的不断进步,切削工艺也在不断发展。未来,切削工艺将朝着智能化,自动化,数字化方向发展。例如,引入智能控制系统,实现切削过程的实时监控和自动调整;采用新型切削刀具,提高切削效率和质量;实现切削过程的自动化控制,减少人为因素对切削过程的影响。
10.3 行动计划 为更好地掌握切削工艺,新手可以制定详细的行动计划。首先,制定学习计划,按照指南中的内容和方法进行学习;其次,定期进行实践操作,将所学知识应用到实际工作中;最后,参加相关培训和交流活动,不断提升自己的切削水平。
钢管切直角是一项极具挑战性的技能,需要耐心,细心和不断学习。希望本指南能帮助新手顺利入门切削工艺,实现钢管加工领域的专业目标。
