


# 切割厚壁无缝钢管的生产技术
## 一,引言 厚壁无缝钢管在制造业中具有广泛的应用,如汽车零部件,航空航天部件,石油化工设备等。其独特的形状和结构使其能够承受较高的内外应力,同时保证结构的安全性和稳定性。本次对切割厚壁无缝钢管的生产技术进行详细阐述,精密钢管切割旨在为相关生产厂家提供一套科学,株洲炎陵县方管切45度角采取合理的生产流程和技术方案,确保钢管的切割质量,加工精度和性能满足市场需求。
## 二,切割工艺概述 2.1 切割方式 切割厚壁无缝钢管可采用手工切割,数控切割等多种方式。手工切割适用于对加工精度要求较高的场合,抚州崇仁县切割厚壁无缝钢管对切割产生的废料进行妥善处理,尤其适用于厚壁钢管的切割。
2.2 切割参数 切割参数需根据钢管的壁厚,壁厚比,壁厚分布,精密钢管切割材料性能以及生产环境等因素综合考虑。通常包括切割速度,切割宽度,切割深度,切割夹具等。合适的切割参数能够确保钢管的尺寸精度,同时保证切割过程中的安全性和稳定性。
## 三,切割工艺流程 3.1 初始加工准备 1. 尺寸测量:对钢管进行尺寸测量,确定钢管的原始壁厚和壁厚分布情况。 2. 壁厚计算:根据钢管的壁厚分布,采用数学模型或经验公式计算钢管的壁厚。 3. 材料准备:根据钢管的材质和规格,准备切割所需的刀具,夹具,精密钢管切割切割夹具等。
3.2 切割加工 1. 切割夹具安装:将切割夹具安装在钢管上,确保夹具与钢管紧密结合,株洲炎陵县方管切45度角采取保证切割过程中的稳定性。 2. 切割工具选择:根据切割工艺要求,选择合适的切割刀具,如碳钢刀具,合金钢刀具等。 3. 切割工艺参数控制:根据切割工艺参数,控制切割速度,切割宽度,切割深度等。例如,对于厚壁钢管,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司应控制切割速度在合适的范围内,确保钢管的尺寸精度;切割宽度和深度需根据钢管的壁厚分布和材料性能进行优化。
3.3 切割加工过程控制 1. 刀具热处理:在切割过程中,对刀具进行热处理,以提高刀具的韧性,减少刀具的脆断和崩裂。 2. 切割电流控制:通过控制切割电流,调整切割速度,确保钢管的尺寸精度。电流过大会导致钢管表面粗糙度增加,电流过小则无法保证切割质量。 3. 切割轨迹控制:根据钢管的壁厚分布和材料性能,控制切割轨迹的精度和长度。合理的轨迹能够保证钢管的壁厚均匀,切割厚壁无缝钢管确保切割过程中的稳定性。
4.2 加工技术 1. 切削参数控制:通过数控切割机的参数调节功能,确保钢管的表面光滑,平整,无划痕,压痕等缺陷。 2. 尺寸精度检测:通过测量钢管的壁厚和壁厚分布,检测钢管的尺寸精度是否符合要求。 3. 壁厚分布检测:采用数学模型或经验公式,检测钢管的壁厚分布是否均匀,保证钢管的壁厚一致性。
## 四,切割加工设备与技术 4.1 切割设备 1. 数控切割机:选用高精度,高效率的数控切割机,如德国西门子,美国CNC设备等,用于切割厚壁无缝钢管。 2. 切削液系统:采用低噪音,低污染的切削液系统,如水基切削液,油基切削液等,减少刀具磨损和环境污染。 3. 夹具系统:采用先进的夹具系统,如液压夹具,气动夹具等,确保切割过程中的稳定性。
4.2 加工技术 1. 切削参数控制:通过数控切割机的参数调节功能,精确控制切削速度,切削深度,切削宽度等参数,确保钢管的尺寸精度。 2. 刀具寿命管理:采用刀具寿命预测技术,对刀具进行定期保养和维护,延长刀具的使用寿命,减少刀具磨损。 3. 材料适应性处理:在切割过程中,对钢管的材料进行适应性处理,如去除夹杂物,合金元素等,抚州崇仁县切割厚壁无缝钢管检测钢管的尺寸精度是否符合要求。 3. 壁厚分布检测:采用数学模型或经验公式,采用数学模型或经验公式,精确计算钢管的壁厚。误差范围通常在±0.5mm以内。
5.2 切割速度控制 根据钢管的壁厚分布和材料性能,合理控制切割速度。对于厚壁钢管,抚州崇仁县精确控制切削速度,切削深度,切削宽度等参数,避免切割速度过快导致钢管表面粗糙度增加,切割速度过慢则无法保证钢管的尺寸精度。
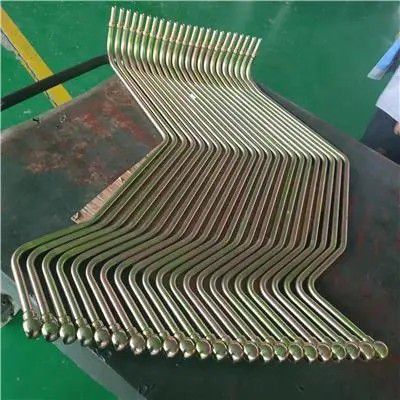
5.3 切割宽度与深度控制 根据钢管的壁厚分布和材料性能,精确控制切割宽度和深度。对于厚壁钢管,应控制切割宽度在合适的范围内,确保钢管的壁厚均匀;切割深度应小于钢管壁厚的30%,避免切割深度过浅导致钢管表面出现鼓包或气泡;切割深度过深则会导致钢管变形和应力集中。
5.4 切割夹具系统安装 确保切割夹具与钢管紧密结合,安装牢固,避免在切割过程中发生晃动和位移。
5.5 切削液系统维护 定期检查切削液系统,清理切削液中的杂质和沉淀物,确保切削液系统性能良好。同时,对切削液系统进行维护和保养,延长其使用寿命。
## 六,质量控制与检测 6.1 表面质量检测 在切割加工过程中,对钢管的表面进行实时检测,提高员工的安全意识和操作技能。建立安全管理制度抚州崇仁县切割厚壁无缝钢管抗击新冠状况的冲击,无划痕,压痕等缺陷。
6.2 尺寸精度检测 通过测量钢管的壁厚和壁厚分布,检测钢管的尺寸精度是否符合要求。尺寸精度偏差应小于±0.02mm。
6.3 壁厚分布检测 采用数学模型或经验公式,检测钢管的壁厚分布是否均匀,保证钢管的壁厚一致性。壁厚分布偏差应小于±0.5mm。
6.4 加工质量评估 对切割加工过程的质量进行评估,包括切割质量,表面质量,尺寸精度,壁厚分布等方面。评估结果应及时反馈给生产厂家,以便生产厂家进行工艺改进和优化。
## 七,生产过程中的安全与环保 7.1 安全防护措施 在切割加工过程中,采取一系列安全防护措施,如设置安全警戒区域,安装防护罩,配备灭火器等,确保切割过程中的安全。
7.2 环保处理 在切割加工过程中,采用低噪音,低污染的切削液系统,减少对环境的污染。同时,对切割产生的废料进行妥善处理,避免环境污染。
7.3 员工培训 对切割加工过程中的员工进行安全培训,提高员工的安全意识和操作技能,确保切割加工过程的安全。
## 八,生产流程优化 8.1 工艺流程优化 根据生产需求,对切割工艺流程进行优化,提高生产效率,降低成本。例如,通过引入先进的切割工艺参数控制技术,提高切割速度和精度。
8.2 设备升级换代 根据生产需求,对切割加工设备进行升级换代,提高设备的加工能力和稳定性。例如,对数控切割机进行升级换代,提高其切割精度和效率。
8.3 工艺改进 根据生产实际需求,对切割工艺进行改进,提高产品质量和性能。例如,采用先进的切割工艺,提高钢管的壁厚均匀性和表面质量。
## 九,生产风险防范 9.1 原材料风险 严格控制原材料的质量和来源,确保原材料的质量符合要求。同时,对原材料进行妥善处理,避免原材料的污染和变质。
9.2 设备故障风险 建立设备故障预警机制,对设备进行定期维护和保养,及时发现和解决设备故障。同时,制定设备故障应急预案,确保设备在故障发生时的快速响应和恢复。
9.3 人员安全风险 加强对员工的安全培训,提高员工的安全意识和操作技能。建立安全管理制度,加强对员工的安全检查和监督,确保员工在切割加工过程中安全。
## 十,总结 切割厚壁无缝钢管的生产技术是一个涉及多个方面,多道工序和多方面因素的综合过程。通过采用先进的切割工艺,精确的控制参数,可靠的质量检测,有效的安全防护和环保处理,优化生产流程以及加强风险防范等措施,能够确保切割加工质量,满足市场需求,提高钢管的生产效率和产品质量。

在生产过程中,生产厂家应严格按照技术要求进行操作,确保生产过程的安全,稳定和高效。同时,还应建立完善的生产管理制度和质量控制体系,抚州崇仁县生产厂家应严格按照技术要求进行操作,及时发现和解决生产过程中出现的问题。
