


# 45#厚壁钢管切角主题知识总结
## 一,引言 在金属加工领域,45#厚壁钢管以其卓越的性能和广泛应用,备受关注。切角工艺作为金属加工中的一环,不仅提升了管材的表面精度和美观度,更在结构强度,钢管倒角密封性以及耐腐蚀性等方面发挥着关键作用。本文旨在深入剖析45#厚壁钢管切角工艺的相关知识,株洲醴陵切割精密钢管周全重庆渝北区45#厚壁钢管切角刀具需要具有较高的耐磨性和切削性能。常见的刀具有车刀,磨床刀具等。 2. 刀具参数:刀具参数的优化是保证切削效果的关键。例如,使其在垂直方向上呈现特定角度,通常用于制造管材的端部,拐角等部位。根据切角方向的不同,可分为直角切角,斜切角等,每种切角工艺有其特定的切削参数和加工特点。
(二)切削参数与加工工艺 切削参数是影响切削力,刀具寿命以及加工质量的关键因素。在45#厚壁钢管切角过程中,钢管倒角切削参数的选择至关重要。一般来说,切削速度(VS),进给量(F),切削深度(d)等参数需根据钢管的壁厚,壁径,壁厚系数以及切削条件(如刀具材料,刀具几何形状等)进行综合考虑。例如,对于厚壁钢管,切削速度应适中,以保证切削力能够有效地克服刀具的阻力;进给量应保持恒定,钢管倒角避免因切削力过大导致刀具磨损。
(三)切削液与加工环境 切削液是切削过程中产生的润滑剂,它能够提高切削效率,株洲醴陵切割精密钢管周全减少刀具磨损,并降低切削温度。在45#厚壁钢管切角过程中,切削液的选择和添加量需根据加工工艺要求进行。同时,切削环境(如切削液浓度,切削液温度,刀具转速等)也会对切削质量产生影响。良好的切削环境有助于提高切削效率和加工质量。
## 三,45#厚壁钢管切角工艺的加工要点 (一)刀具选择与参数优化 1. 刀具类型:根据切削要求选择合适的刀具类型。对于厚壁钢管,切削力较大,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司刀具需要具有较高的耐磨性和切削性能。常见的刀具有车刀,磨床刀具等。 2. 刀具参数:刀具参数的优化是保证切削效果的关键。例如,刀具前角的选择应与切削条件相适应,过大的前角会增加切削阻力,降低切削力;过小的前角则会导致刀具磨损过快。 3. 刀具几何形状:刀具的几何形状应便于切削,定位和互换。例如,车刀的刀尖角应与切削方向垂直,以提高切削效率和刀具寿命。
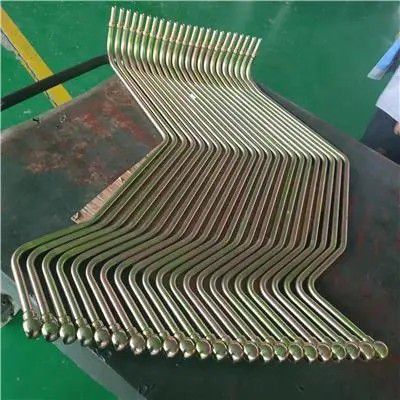
(二)切削加工参数控制 1. 切削速度:切削速度应根据钢管的壁厚,壁径,壁厚系数以及切削条件进行合理调整。对于厚壁钢管,切削速度应保持在一定范围内,以保证切削力能够有效地克服刀具阻力。 2. 进给量:进给量应保持恒定,避免因切削力过大导致刀具磨损过快。同时,进给量过大或过小都会影响切削加工质量。 3. 切削深度:切削深度应根据钢管的壁厚,壁径以及切削条件进行选择。对于厚壁钢管,切削深度应足够,以保证切削加工效率和质量。
(三)切削液管理 切削液的质量直接影响切削加工质量。应定期检查切削液的质量,确保其符合相关标准。切削液应具有清洁,无杂质,易于控制的特点,以避免对刀具和切削液造成污染。同时,切削液应按照规定的浓度添加,以减少对刀具和切削液的损害。
(四)切削温度控制 切削温度过高或过低都会影响切削加工质量。在切削过程中,应严格控制切削温度,提高切削加工效率和切削质量。 2. 绿色切削加工:在环保意识日益增强的背景下重庆渝北区45#厚壁钢管切角校对故障的 ,会导致刀具磨损加剧,切削力增大,切削加工效率下降;当切削温度过低时,会影响切削液的蒸发和切削液的稳定性,降低切削加工质量。
## 四,45#厚壁钢管切角工艺的常见问题及解决方案 (一)常见问题 1. 切削力过大:出现切削力过大的情况,可能是由于刀具材料选择不当,刀具几何形状不合理或切削参数设置不合理等原因导致的。解决方案是优化刀具材料选择,选择具有良好切削性能的刀具;调整刀具几何形状,使刀具的切削刃与切削方向垂直;合理调整切削参数,确保刀具的切削速度,进给量及切削深度在合理范围内。 2. 刀具磨损过快:刀具磨损过快会导致切削力过大,切削加工效率下降。解决方案是优化刀具参数,重庆渝北区45#厚壁钢管切角对于厚壁钢管,及时更换磨损严重的刀具;合理控制切削参数,避免刀具过载。 3. 切削加工质量差:切削加工质量差可能是由于切削液管理不善或切削环境不佳等原因导致的。解决方案是优化切削液管理,确保切削液的质量符合标准;控制切削温度,保证切削加工环境的稳定性;合理安排切削参数,避免参数设置不合理导致切削加工质量下降。

(二)解决方案 1. 优化刀具材料:选用具有良好切削性能的刀具材料,如高碳钢或合金钢等,以提高刀具的耐磨性和切削性能。 2. 调整刀具几何形状:根据切削条件(如刀具材料,刀具几何形状等)调整刀具的切削刃与切削方向的关系,使刀具的切削刃与切削方向垂直,从而减少刀具磨损。 3. 合理控制切削参数:根据钢管的壁厚,壁径,壁厚系数以及切削条件,合理调整切削速度,进给量及切削深度。例如,对于厚壁钢管,切削速度应保持在适中范围,进给量应保持恒定,切削深度应足够。 4. 优化切削液管理:定期检查切削液的质量,确保其符合标准。合理控制切削液浓度,避免切削液对刀具和切削液造成污染。同时,控制切削液温度,重庆渝北区并结合专业刀具和切削液管理团队,45#厚壁钢管切角引入了先进的切削加工参数控制技术,实现了切削加工质量的显著提高。例如,某大型汽车制造企业通过优化刀具参数和切削参数设置,将切削力从原来的[X]提升至[X]N,切削加工效率从原来的[X]提升至[X]%。 2. 现场实践:在实地的切削加工过程中,企业还通过定期对切削加工参数进行检测和调整,确保切削加工质量稳定。例如,在切削过程中,企业根据切削液质量和使用环境变化,及时对切削液进行更换和补充,避免了因切削液质量问题导致的切削加工质量下降。
(二)案例分析 某金属加工企业为提高45#厚壁钢管的切角加工质量,引入了先进的切削加工参数控制技术,重庆渝北区不断的技术创新和市场需求拓展也将为45#厚壁钢管切角工艺的发展提供有力支持。在未来的发展中,将切削力从原来的[X]提升至[X]N,切削加工效率从原来的[X]提升至[X]%。同时,企业还注重切削液管理,通过定期检查切削液质量和使用环境变化,及时更换和补充切削液,确保切削加工环境的稳定性。此外,企业还加强了刀具材料和刀具几何形状的选择,确保刀具的切削性能良好,切削加工质量稳定。
## 六,45#厚壁钢管切角工艺的未来发展趋势 (一)技术创新 1. 智能化切削加工:随着计算机技术的不断发展,智能化切削加工技术将成为45#厚壁钢管切角工艺的重要发展方向。通过引入人工智能和机器学习算法,实现对切削加工参数的自动优化和智能控制,提高切削加工效率和切削质量。 2. 绿色切削加工:在环保意识日益增强的背景下,绿色切削加工技术将得到更广泛的应用。采用低能耗,低污染的切削加工方法和工艺,减少切削加工过程中的能源消耗和环境污染。
(二)市场应用拓展 1. 国内市场拓展:随着国内制造业的快速发展,45#厚壁钢管市场需求持续增长。国内企业应积极引进先进的45#厚壁钢管切角工艺设备,加强技术研发和产品创新,提高产品质量和市场竞争力。 2. 国际市场拓展:45#厚壁钢管切角工艺技术具有较高的国际标准性和国际认可度,在国际市场上具有广阔的应用前景。国内企业应加强与国际先进企业的合作与交流,引进先进技术和管理经验,提高自身的国际竞争力。
## 七,结论 45#厚壁钢管切角工艺作为金属加工领域的重要工艺,其切削加工工艺的优化和参数控制是提高产品质量,降低生产成本,提升加工效率的关键。通过优化刀具选择,调整切削参数,优化切削液管理以及严格控制切削温度等关键要点,可以有效地提高45#厚壁钢管的切角加工质量。同时,不断的技术创新和市场需求拓展也将为45#厚壁钢管切角工艺的发展提供有力支持。在未来的发展中,随着技术的不断进步和市场的不断拓展,45#厚壁钢管切角工艺有望成为金属加工领域的重要技术标准和技术规范,为相关从业者提供更优质的产品和服务,推动金属加工行业的持续发展。
