


# 钢管直角折弯切割尺寸主题知识总结 ## 一,引言 在金属加工与工程领域,钢管直角折弯切割是常见且重要的工艺操作。该工艺利用钢管的刚性,弯曲半径与截面形状特性,通过精确的切割尺寸设计,实现钢管在弯曲过程中的受力平衡与应力分布优化,精密钢管切割进而保障加工质量和安全性。本文旨在对钢管直角折弯切割尺寸这一主题进行系统总结,玉溪市钢管下料切割正确的辨别 涵盖其核心概念,重要性,技术要点,应用场景及潜在风险,为相关从业者提供参考与指导。
## 二,钢管直角折弯切割尺寸的概述 (一)定义与分类 钢管直角折弯切割尺寸是衡量切割工艺水平的重要指标。根据不同的分类标准,钢管直角折弯切割尺寸可分为以下几类: 1. 标准规格尺寸:如标准宽度,标准长度,标准半径等,精密钢管切割这些尺寸直接决定了切割后的钢管尺寸。例如,对于直径为20mm的钢管,标准规格尺寸为100mm×100mm,对应切割后的外径为200mm,壁厚为5mm。 2. 半圆截面积尺寸:该尺寸主要用于特殊形状钢管的切割,如管件,铸铁管等,其截面积较小,便于精确切割。 3. 特定截面积尺寸:如矩形截面积,圆形截面积等,精密钢管切割这些尺寸在特定应用场景下具有特殊要求,需根据具体需求进行选择。
(二)尺寸制定的重要性 1. 保证加工精度:通过精确的切割尺寸,玉溪市钢管下料切割正确的辨别 能够确保钢管在弯曲过程中受力均匀,避免因受力不均导致弯曲变形或断裂。例如,在制作管件时,精确的切割尺寸能够保证管件的外径和壁厚符合设计要求,提高管件的强度和可靠性。 2. 优化应力分布:不同形状和大小的钢管在弯曲过程中,其应力分布状态各不相同。通过合理选择切割尺寸,能够优化应力分布,提高加工效率,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司减少弯曲变形对钢管结构的影响。 3. 满足质量标准:根据不同规格钢管的质量要求,选择合适的切割尺寸是确保钢管质量的关键。例如,对于厚壁钢管,合适的切割尺寸能够保证其壁厚均匀,提高钢管的壁厚精度。
(三)尺寸的动态调整 在实际生产过程中,需进行切断加工吕梁柳林县钢管直角折弯切割尺寸处理,对切割尺寸进行动态调整。例如,在生产过程中,吕梁柳林县如数控切割机,超声波切割机等,对切割尺寸进行微调,以确保加工过程的稳定性和产品质量。
## 三,钢管直角折弯切割尺寸的核心概念 (一)切割过程 1. 切割工具的选择:切割工具是切割钢管的关键,包括切割刀,铣刀,砂轮等。根据钢管的规格,弯曲半径,壁厚等因素,选择合适的切割工具,吕梁柳林县钢管直角折弯切割尺寸合适的切割尺寸能够保证其壁厚均匀,采用不同的切割方法。如直角切割法适用于弯曲半径较大,壁厚均匀的钢管;斜切切割法适用于弯曲半径较小,壁厚不均匀的钢管。 3. 切割精度控制:在切割过程中,要严格控制切割精度,避免出现锯齿,刮痕等缺陷。
(二)切割参数 1. 切割宽度:切割宽度是指切割刀从钢管壁面到外表面之间的距离。它决定了切割后的钢管尺寸,直接影响后续加工的精度和效率。 2. 切割长度:切割长度是指切割刀从钢管外表面到切割面之间的长度。它反映了切割后的钢管长度,对于复杂形状钢管的切割尤为重要。 3. 切割半径:切割半径是指切割刀到钢管外表面中心的距离。它决定了切割后的钢管半径,对切割后的钢管尺寸和加工精度有重要影响。
(三)切割后的处理 1. 切断加工:切割完成后,需进行切断加工,吕梁柳林县提高钢管的切削性能和加工质量。 2. 采取防护措施:在生产过程中,保证后续加工的精度和效率。 2. 弯曲加工:将切断后的钢管放入弯曲机或相应的弯曲设备中,进行弯曲加工。弯曲过程中,切割尺寸会随着钢管的弯曲半径而变化,同时也会受到其他因素的影响,如弯曲设备的性能,温度等。 3. 切割误差控制:在弯曲加工过程中,要严格控制切割误差,避免出现切口偏移,切割宽度偏差等缺陷。
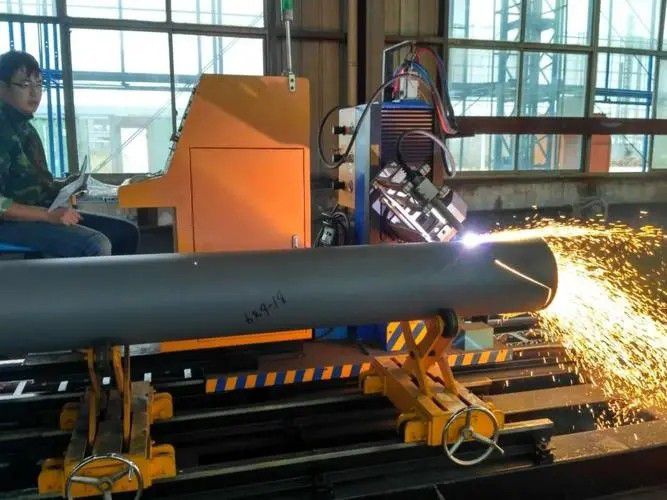
## 四,钢管直角折弯切割尺寸的技术要点 (一)切割工艺优化 1. 切削参数选择:根据钢管的规格,弯曲半径,壁厚等因素,选择合适的切削参数,如切削速度,进给量,切削深度等。切削速度应根据钢管的壁厚和弯曲半径进行调整,切削深度则应根据弯曲半径和钢管的壁厚方向进行优化。 2. 切削液控制:合理控制切削液,避免切削液中的有害物质对钢管造成污染。切削液应选择对钢管无害,易于清除的配方。 3. 切削温度控制:切削温度是影响切削效率的关键因素之一。应选择合适的切削温度控制设备,如冷却水或风冷等,吕梁柳林县钢管直角折弯切割尺寸确保其性能良好,对钢管进行测量和检测,确保钢管的尺寸和形状符合设计要求。测量和检测应使用高精度的测量仪器,如激光测距仪,光学测量仪等。 2. 切割刀具的维护与校准:切割刀具应定期进行维护和校准,确保其性能良好。同时,刀具的校准应符合相关标准,以保证切割精度。 3. 切割过程的监控:在切割过程中,应密切监控切割参数和刀具状态,及时调整参数或停止切割,避免出现切割误差。
(三)切割后的加工质量 1. 切割后的尺寸精度:切割后,应对切割后的钢管进行切割加工,确保其尺寸精度符合设计要求。 2. 切削力控制:切削力是切削加工过程中产生的力,应控制切削力的大小和方向,避免切削力过大导致钢管变形。 3. 切削液残留:切削液残留应控制在合理范围内,避免对钢管造成污染。如果残留过大,应及时清理或更换切削液。
## 五,钢管直角折弯切割尺寸的应用场景 (一)管道工程 1. 管件制造:在管道工程中,如管件制造,管件连接等,需要精确控制切割尺寸,确保管件的外径和壁厚符合设计要求。 2. 铸铁管切割:对于铸铁管等特殊形状钢管,其切割尺寸需要根据铸铁管的规格和弯曲半径进行选择。 3. 管件连接:在管件连接过程中,精确的切割尺寸能够保证连接件的密封性和强度。
(二)建筑结构工程 1. 钢管支撑结构:在建筑结构中,如钢结构支撑,混凝土梁等,需要精确控制切割尺寸,确保钢管的支撑结构强度和稳定性。 2. 管道弯管:在管道弯管过程中,精确的切割尺寸能够保证弯管的形状和尺寸符合设计要求。 3. 管道弯头处理:对于弯头等特殊形状钢管,需要精确的切割尺寸处理,以确保弯头的精度和安全性。
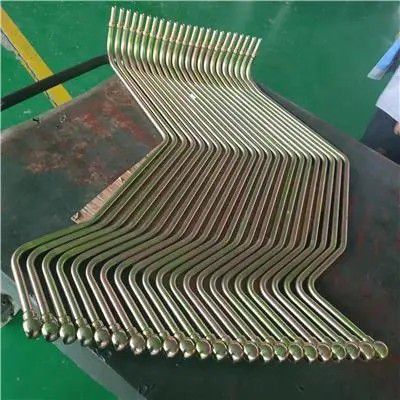
(三)金属加工工程 1. 管材切割:在金属加工中,如金属管材切割,管件切割等,需要精确的切割尺寸来保证加工质量和精度。 2. 管件焊接:在管件焊接过程中,精确的切割尺寸能够保证焊接质量,提高焊接效率。 3. 管件热处理:在管件热处理过程中,精确的切割尺寸能够保证热处理的均匀性和一致性。
## 六,钢管直角折弯切割尺寸的潜在风险 (一)加工误差风险 1. 切割尺寸偏差:切割尺寸的偏差会导致切割后的钢管尺寸与设计尺寸不一致,影响后续加工的精度和效率。 2. 切割偏差:切割过程中的切割偏差可能影响切削力,切削温度等关键参数,进而影响钢管的加工质量。
(二)应力分布风险 1. 应力不均匀:切割过程中,不同形状和大小的钢管在受力时,应力分布状态各不相同,可能导致应力不均匀,影响钢管的加工性能和强度。 2. 应力集中:切割过程中,切削面积较大,可能导致应力集中,增加加工难度和成本。
(三)加工质量风险 1. 加工缺陷:切割后,若加工过程中出现切割误差,切削力过大或切削液残留等问题,都可能影响钢管的加工质量,导致后续加工出现质量问题。 2. 弯曲变形:切割后,钢管弯曲变形可能导致钢管的结构性能下降,影响使用寿命。
(四)环境因素风险 1. 温度变化:温度变化会影响钢管的切削性能和加工质量,导致切割尺寸偏差,应力不均匀等问题。 2. 湿度影响:湿度会影响钢管的切削温度和切削力,进而影响加工质量。
## 七,应对措施 (一)提高工艺水平 1. 严格选择切割工具:根据钢管的规格,弯曲半径,壁厚等因素,选择合适的切割工具,并定期进行维护和校准。 2. 优化切削参数:根据实际加工情况,合理调整切削参数,如切削速度,进给量,切削深度等,钢管直角折弯切割尺寸提高加工效率,避免切削液中的有害物质对钢管造成污染。
(二)加强刀具管理 1. 定期维护刀具:定期对切割刀具进行维护和校准,确保其性能良好,避免刀具磨损。 2. 优化刀具选择:根据钢管的规格,弯曲半径等因素,选择合适的刀具类型和规格,以提高切割效率。 3. 避免刀具过度使用:在切割过程中,避免刀具过度使用,防止刀具磨损过快。
(三)完善加工工艺 1. 细化切割工艺:根据不同形状和尺寸的钢管,细化切割工艺,提高切割精度和效率。 2. 引入先进的加工设备:引进先进的切割设备,如数控切割机,超声波切割机等,提高切割效率和加工质量。 3. 建立加工质量监控体系:建立加工质量监控体系,对切割后的钢管进行实时监测和检测,及时发现和解决加工质量问题。
(四)严格把控环境因素 1. 优化生产环境:在生产过程中,优化生产环境,减少温度,湿度等环境因素的影响,提高钢管的切削性能和加工质量。 2. 采取防护措施:在生产过程中,采取必要的防护措施,防止温度,湿度等环境因素对钢管造成影响。 3. 定期检查和维护设备:定期对切割设备,切削工具等进行检查和维护,确保其正常运行,避免设备故障对钢管加工质量的影响。
## 八,结论 钢管直角折弯切割尺寸作为金属加工领域中的重要工艺,其尺寸精度,加工质量及潜在风险均不容忽视。通过深入理解钢管直角折弯切割尺寸的核心概念,技术要点,应用场景及潜在风险,可以制定科学合理的加工工艺和质量控制体系,提高钢管加工质量和加工效率,保障钢管的质量和安全性。在实际生产过程中,应严格按照相关标准和规范进行操作,加强工艺管理和质量控制,以应对各种潜在风险,确保钢管加工的顺利进行。
