


# 精密无缝钢管切割知识全解析
精密无缝钢管作为现代工业中不可或缺的基础材料,切割是至关重要的环节崇左天等县精密无缝钢管切割在消防系统中的应用,广泛应用于汽车制造,航空航天,石油化工,机械加工等领域。在精密无缝钢管的加工过程中,钢管倒角切割是至关重要的环节,资阳乐至县厚壁精密无缝钢管损伤的原因和解决办法其质量直接影响后续加工的精度和产品的最终性能。本文将从切割方法,切割设备,切割工艺参数,切割质量控制及常见问题处理等方面,系统介绍精密无缝钢管切割的相关知识。
## 一,精密无缝钢管切割的主要方法
精密无缝钢管的切割方法多种多样,常见的包括机械切割,火焰切割,等离子切割,钢管倒角激光切割和水切割等。不同切割方法各有优缺点,适用于不同的应用场景。
1. 机械切割 机械切割是最传统的切割方式,主要包括锯床切割,车床切割和铣床切割等。锯床切割通过高速旋转的锯片对钢管进行切割,适用于大批量,中等厚度的钢管切割。车床切割则利用车刀对旋转的钢管进行切削,适用于高精度,小批量的切割需求。铣床切割则通过铣刀的旋转和进给运动实现切割,适用于复杂形状的钢管切割。机械切割的优点是设备简单,成本低,钢管倒角但切割效率较低,且切割面质量受刀具磨损影响较大。
2. 火焰切割 火焰切割是利用氧气与可燃气体(如乙炔,资阳乐至县厚壁精密无缝钢管损伤的原因和解决办法丙烷)混合燃烧产生的高温火焰,将钢管加热至燃点后,通过高压氧气流将熔化的金属吹走,崇左天等县精密无缝钢管切割激光切割机可配备自动上下料系统,自动排版软件等,成本较低,但切割精度较低,崇左天等县损坏设备。因此,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司容易导致钢管变形和切割面粗糙。
3. 等离子切割 等离子切割是利用高温等离子电弧的热量使钢管局部熔化,并通过高速等离子气流将熔化的金属吹走,形成切口。等离子切割适用于中厚壁钢管的切割,切割速度较快,热影响区较小,但切割面质量仍不如激光切割,且设备成本较高。
4. 激光切割 激光切割是利用高功率密度激光束照射钢管表面,使材料迅速加热至汽化温度,并通过辅助气体将熔化的金属吹走,实现切割。激光切割具有切割精度高,切割速度快,热影响区小,切割面质量好等优点,尤其适用于薄壁钢管和精密零件的切割。然而,激光切割设备成本高,对操作人员的技术要求也较高。
5. 水切割 水切割是利用高压水流(通常加入磨料)对钢管进行切割。水切割适用于各种材质的钢管切割,尤其是对热敏感材料或需要避免热变形的场合。水切割的优点是切割面质量好,无热影响区,但切割速度较慢,设备成本较高。
## 二,切割设备的选择与配置
切割设备的选择应根据钢管的材质,壁厚,切割精度要求及生产批量等因素综合考虑。对于大批量,中等精度的切割需求,机械切割设备是经济实惠的选择;对于厚壁钢管的切割,火焰切割或等离子切割设备更为适用;而对于高精度,薄壁钢管的切割,激光切割设备则是理想选择。水切割设备则适用于对热敏感材料或需要避免热变形的场合。
在配置切割设备时,还需考虑设备的自动化程度。自动化切割设备可以提高生产效率,降低人工成本,尤其适用于大批量生产。例如,激光切割机可配备自动上下料系统,自动排版软件等,实现全自动化生产。
## 三,切割工艺参数的优化
切割工艺参数的优化是确保切割质量的关键。不同的切割方法需要调整的工艺参数有所不同,但主要包括切割速度,切割功率,气体压力,喷嘴高度等。
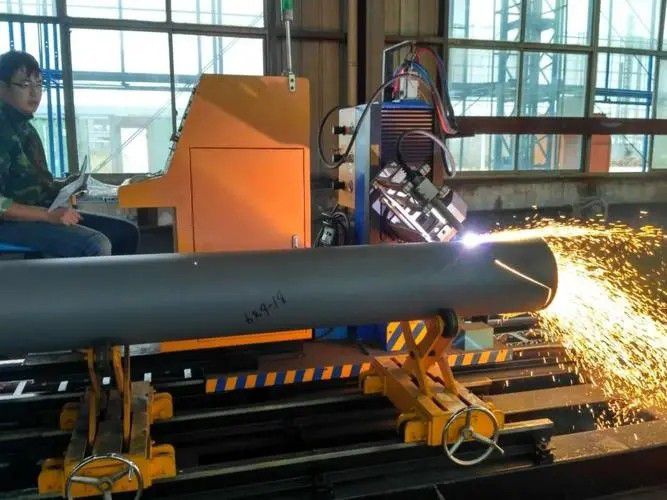
1. 切割速度 切割速度过快会导致切割面粗糙,挂渣严重,甚至无法切断钢管;切割速度过慢则会导致热影响区增大,钢管变形加剧。因此,应根据钢管的材质,壁厚及切割方法,通过试验确定最佳切割速度。
2. 切割功率 切割功率直接影响切割速度和切割质量。功率过低可能导致无法切断钢管,功率过高则会导致热影响区增大,崇左天等县应根据钢管的材质和壁厚,应根据钢管的材质和壁厚,选择合适的切割功率。
3. 气体压力 气体压力对火焰切割和等离子切割尤为重要。氧气压力过低会导致切割速度下降,切割面粗糙;氧气压力过高则会导致切割面氧化严重,影响质量。辅助气体(如氮气,氩气)的压力则影响激光切割和水切割的切割质量。
4. 喷嘴高度 喷嘴高度是指喷嘴与钢管表面的距离。喷嘴高度过高会导致切割能量分散,切割速度下降;喷嘴高度过低则容易导致喷嘴与钢管碰撞,损坏设备。因此,应根据切割方法和设备要求,调整合适的喷嘴高度。
## 四,切割质量控制
切割质量是衡量切割工艺优劣的重要指标。切割质量主要包括切割面质量,切割精度和切割效率等方面。
1. 切割面质量 切割面质量包括切割面的粗糙度,挂渣情况,氧化程度等。优质的切割面应光滑,无挂渣,氧化层薄。为提高切割面质量,可采取以下措施:优化切割工艺参数,选用合适的切割气体,定期维护切割设备,及时更换磨损的刀具或喷嘴等。
2. 切割精度 切割精度包括尺寸精度和形状精度。尺寸精度是指切割后钢管的实际尺寸与设计尺寸的偏差,形状精度是指切割后钢管的形状与设计形状的符合程度。为提高切割精度,可采取以下措施:使用高精度的切割设备,定期校准设备,优化切割路径,采用先进的切割软件等。
3. 切割效率 切割效率是指单位时间内切割的钢管数量或长度。提高切割效率可降低生产成本,提高生产效益。为提高切割效率,可采取以下措施:优化切割工艺参数,提高设备自动化程度,采用多头切割或并行切割等方式。
## 五,常见问题及处理方法
在精密无缝钢管切割过程中,崇左天等县精密无缝钢管切割切割速度下降;喷嘴高度过低则容易导致喷嘴与钢管碰撞,如切割面粗糙,挂渣严重,切割不透,钢管变形等。以下是一些常见问题的处理方法:
1. 切割面粗糙 切割面粗糙可能是由于切割速度过快,切割功率过低,气体压力不足或喷嘴磨损等原因导致。处理方法包括降低切割速度,提高切割功率,调整气体压力或更换喷嘴等。
2. 挂渣严重 挂渣严重可能是由于氧气压力不足,切割速度过慢或钢管材质含碳量较高等原因导致。处理方法包括提高氧气压力,加快切割速度或选用合适的切割气体等。
3. 切割不透 切割不透可能是由于切割功率不足,切割速度过快或喷嘴高度过高等原因导致。处理方法包括提高切割功率,降低切割速度或调整喷嘴高度等。
4. 钢管变形 钢管变形可能是由于切割热影响区过大,切割顺序不合理或夹具固定不牢等原因导致。处理方法包括优化切割工艺参数,合理安排切割顺序或加强夹具固定等。
## 六,结语
精密无缝钢管的切割是钢管加工过程中的重要环节,其质量直接影响后续加工的精度和产品的最终性能。通过选择合适的切割方法,优化切割工艺参数,提高切割设备自动化程度及加强切割质量控制等措施,精密无缝钢管切割将钢管加热至燃点后,降低生产成本,提高生产效益。随着科技的不断进步,新的切割技术和设备不断涌现,为精密无缝钢管的切割提供了更多选择。未来,随着智能制造和工业4.0的深入发展,精密无缝钢管的切割工艺将更加智能化,自动化和高效化。
