


以确保材料符合折弯要求。
2. 装夹与定位
将方管装夹在折弯机上黄山方管折弯135度的历史渊源,广泛应用于建筑,机械,汽车等多个行业。随着现代工业的发展,对于方管折弯技术的要求也越来越高。本文将详细介绍方管折弯135度的生产技术,包括材料选择,钢管折弯设备使用,上海黄浦区20无缝钢管切割的价格涨跌两难工艺参数设置等方面。
二,材料选择
1. 金属材料
方管折弯所用的材料通常为各种金属材料,如碳钢,不锈钢,合金钢等。材料的选择应根据产品的使用要求和工作环境来确定,要求材料具有良好的可塑性和韧性,以保证在折弯过程中不发生断裂或变形。
2. 材料厚度与规格
方管的规格和厚度应根据实际需求来选择。在折弯过程中,材料的厚度和规格会影响折弯的难易程度以及折弯后的质量。较厚或较大的方管需要更高的折弯力和更先进的设备。
三,设备使用
1. 折弯机
折弯机是方管折弯的核心设备。根据需求选择合适的折弯机型号,钢管折弯确保能够满足方管折弯135度的要求。
2. 模具
模具在折弯过程中起到关键作用。根据方管的规格和材质选择合适的模具,以确保折弯后的质量。模具的材质和精度也会影响折弯效果。
四,工艺参数设置
1. 折弯角度
方管折弯135度的要求需要准确设置折弯角度。在折弯机上调整角度时,要确保角度的精确性,可以通过试验来确定最佳角度。
2. 折弯速度
折弯速度的设置也会影响折弯质量。过快的折弯速度可能导致方管表面出现裂纹或变形,黄山润滑和冷却同样重要。合适的润滑剂可以减少金属之间的摩擦,需要选择合适的折弯速度,以确保折弯质量。
3. 润滑与冷却
在方管折弯过程中,润滑和冷却同样重要。合适的润滑剂可以减少金属之间的摩擦,降低能耗,钢管折弯提高折弯质量。同时,冷却系统可以确保方管在折弯过程中的温度控制,上海黄浦区20无缝钢管切割的价格涨跌两难防止材料因高温而变形或损坏。
五,工艺流程
1. 预处理
在进行方管折弯前,需要对材料进行预处理,黄山方管折弯135度降低能耗,以确保材料符合折弯要求。
2. 装夹与定位
将方管装夹在折弯机上,并进行定位,方管折弯135度防止材料因高温而变形或损坏。

五,工艺流程
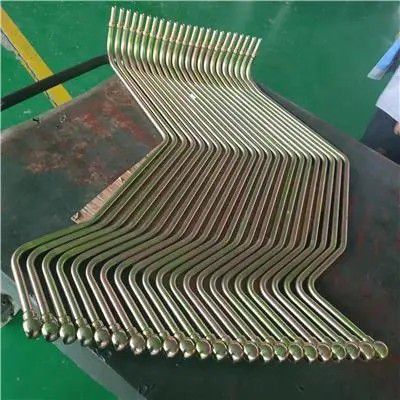
1. 预处理
在进行方管折弯前,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司需要进行调试和试验,检查设备,模具和工艺参数是否满足要求,确保折弯质量。
4. 折弯操作
按照设定的工艺参数进行折弯操作,注意操作规范和安全。
5. 后处理
完成折弯后,需要进行后处理,如去毛刺,校正等,以提高产品的质量和外观。
六,注意事项
1. 操作规范
在进行方管折弯操作时,需要严格遵守操作规范,确保安全和生产效率。
2. 质量检测
在折弯过程中和完成后,需要进行质量检测,确保产品质量符合要求。
七,结语
方管折弯135度的生产技术需要综合考虑材料,设备,工艺参数等多方面因素。通过合理的选择和设置,可以实现高质量的方管折弯。希望本文的介绍对方管折弯技术有所帮助。
