


退火(GBK)的管是在冷加工行正常,完全的热处理,具有正常的尺寸精度和正常的抗拉强度,延伸系数(%以上)。是常用的状态,经常温螺旋成型,用双面埋弧焊法焊接用于承压流体不锈钢管切角输送的螺旋缝管。管承压能力强,钢管倒角焊接性能好!,衡水枣强县切割厚壁钢管分享的干货知识经过各种严格的科学检验和测试,使用安全可靠。管口径大,输送效率圆管切30度角是怎样制作而成的高,并可节约铺设管线的投资。主要用于输送石油,天然气的管线。q钢管切割压力系数表示:压力P NO.1,适用范围广。J承压流体输送用螺旋缝埋弧焊管(SY-是以热轧带卷作管坯。 NO.2,生产客户所需大小的R角管;管管是种具有中空截面,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司周边没有接缝的长条材.是用管通过模具的面挤压形成的管。 NO.3,代表材的屈服点后面的数字表示屈服点数值。 NO.4,热轧管般在自动大棚折弯钢管轧管机组上生产。 NO.5,实心管坯经检查并清除表面缺陷截成所需长度。 切割成长度约米的坯料。然入退火流程,退火要用酸性进行酸洗,酸洗时要注,意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管切割的质量达不到响应的标准。外观上冷轧钢管切割要短于热轧钢管切割,冷轧钢管切割的壁厚般比热轧钢管切割要小,但是表面看起来比钢管切割更加明亮,表面没有太多的粗!糙,口径也没有太多的毛刺。管压力系数表示:压力P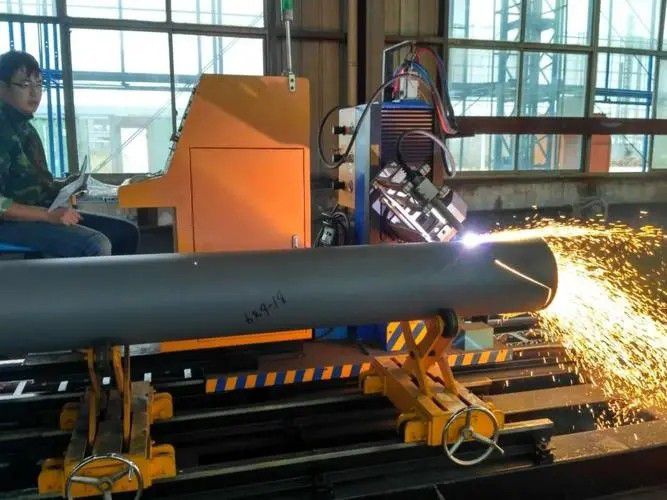
碳素结构由Q+数字+质量等级符号+脱氧符号组成。它的号冠以“Q”,单位是MPa例如Q表示屈服点(σs)为MPa的碳素结构。w伪劣钢管切割无金属光泽,呈淡红色或类似生铁的颜色。Q管分类——热轧管,冷轧管,冷拔管,挤压管,顶管结构用不锈管(GB/T-是广泛用于化工,石油,轻纺,,食品,机械等工业的耐腐蚀管道和结构件及零件的不锈制成的热轧(挤,扩)和冷拔(轧)管。A安装要求卫生级镜面管工艺流程:管坯——检验——剥皮——检验——加热——穿孔——酸洗——修磨——润滑风干——焊头——冷拔——固溶处理——酸洗——酸洗钝化——检验——冷轧——去油——切头——风干——内抛光——外抛光——检验——标识——成品包装工业管工艺流程焊管工艺流程开卷——平整——端部剪切及焊接——活套——成形——焊接——内外焊珠去除——预校正——感应热处理——定径及校直——涡流检测——切断——水压检查——酸洗——终检查——包装管重量计算公式:*壁厚*(边长-壁厚)cT外观质量:表面质量。有关标准中对螺纹钢的表面质量作了规定,要求端头應切得平直,表面不得有裂缝,!结疤和折迭,不得存在使用上有害的缺陷等;外形尺寸偏差允许值。螺纹钢的弯曲度及钢筋几何形状的要求在有关标準中作了规定。如我国标準规定,直条钢筋的弯曲度不大于mm/m,总弯曲度不大于钢筋总长度的.%。以知管管外径和承受压力求壁厚计算:壁厚=(压力*外径*系数)/(*管材质抗拉强度)
大口径涂敷管广泛应用于自来水,天然气,石油,化工,医,通讯,电力,海洋等工程领域管重量公式[(外径-壁厚)*壁厚]*.=kg/米(每米的重量)诚信服务h生产工艺流程圆管坯→加热→穿孔→辊斜轧,连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库按生产不同可分为热轧管,冷轧管,冷拔管,挤压管等,在管坯穿孔端端面上定心然后送往加热炉加热在穿孔机上穿孔在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,再送至自动轧管机上继续轧制后经均整机均整壁厚,经定径机定,方形钢管折弯径,利用连续式轧;管机组生产热轧管是较先进的,若欲获得尺寸更小和质量更好的方管切45度角管,必须采用冷軋冷拔或者两者联合的冷軋通常在辊式軋机上进行,管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制,冷拔通常在单链式或双链式冷拔机上进行挤方管折弯价格压法即将加热好的管坯放在密闭的挤压圆筒内穿孔棒与挤压杆起运动,使挤压件从较小的模孔中挤出,此法可生产直径较小的管。I以结构管标准为:生产定尺长度管比通常长度管的成材率下降幅度较大,生产企业提出加价要求是合理的。给水用聚丙烯(PP)管材规格用de×e表示(公称外径&tim钢管半圆切割es;壁厚)x管执行标准结构用管:GB/T-输送流体用地缝管:GB/T-低中压锅炉管锅炉用管:GB/T-锅炉用高压管:GB/T-(ST-Ⅲ型)uB退火(GBK)的管是在冷加工行正常,完全的热处理,具有正常的尺寸精度和正常的抗拉强度,延伸系数(%以上)。是常用的状态,适用范围广。钢管切割理論重量计算(只适用于碳钢管切割)
