


号管是种具有中空截面周边没有接缝的长条材。管具有中空截面,大量用作输送流体的管道,如输送石油,天然气,煤气,水及某些固体物料的管道等。Y外径超差特征:钢管切割外径超标,钢管倒角而且能保持较软的芯部,景洪市钢管精密切割方便一键点击他即可硬度更高的特性。号钢广泛用于机械制造,這种钢的机械性能很好。但是這是种中碳钢,淬火性能并不好,号钢可以淬硬至HRC~。所以如果需要表面硬度,又希望发挥#钢优越的机械性能,常将#钢表面渗碳淬火,这样就能得到需要的表面硬度。实际尺寸:是生产过程中所得到的实际尺寸,该尺寸往往大于或小于公称尺寸。这种大于或小于公称尺寸的现象称为偏差。D黄石按连接方式分类消磁钢管切割按管端联接方式可分为:光管(管端不带螺纹)和车丝管(管端带有螺纹)。Qs般较小兰州七里河区20无缝钢管切割口径用直缝焊,俗称黑管。承压流体输送用螺旋缝埋弧焊管(SY-是以热轧带卷作管坯,钢管倒角经常温螺旋成型,用双面埋弧焊法焊接,焊接性能好,经过各种严格的科学检验和测试,使用安全可靠。管口径大
1,不仅能获得很高的表面硬度。
2,它有熱处理变形很小。
3,大口径用螺旋焊低压流体输送用焊接钢管切割(GB/T-也称般焊管。
4,用于承压流体输:送的螺旋缝管。管承压能力强。
5,完全可以替代同标准的进口钢管切割。目前我国大口径钢管切割。
6,钢管倒角主要生产工艺为热轧大口径钢管切割和热扩大口径钢管切割热扩钢管切割可生产非国标的尺寸。
7,实心管坯经检查并清除表面缺陷截成所兰州七里河区需长度。
8,景洪市钢管精密切割方便一键点击他即可然后送往加热炉加热。
9,在穿孔机上穿。孔。
10,再送至自动轧管机上继续轧制后经均整机均整壁厚。
输送效率高,并可节约鋪设管线的投资。主要用于输送石油,天然气的管线。

蒸汽管,沸水管及机车锅炉用过热蒸汽管,大烟管,小烟管和拱砖管用的优质碳素结构热轧和冷拔(轧)管。g主要品种系列高精度精密光亮钢管切割,钢管切角,钢管倒角,钢管折弯,钢管切割-山东鲁航金属制品有限公司液压系统专用钢管切割,汽车制造专用钢管切割主要标准,DINEN主要材质,ST,ST(E,ST(E,#,#,#,主要兰州七里河区镀锌钢管折弯物流行业的发展趋势交货状态特点钢管切割内外壁无氧化层,承受高压!,无泄漏,高精密,高光洁度,冷弯不变形,扩口,压扁无裂缝,表面防锈处理,广泛用于液压系统用钢管切割,注塑机用钢管切割,液压机用钢管切割,船舶制造用钢管切割,EVA发泡油压机械,精密油压裁断机用钢管切割,制鞋机械,液压设备,高压油管,液压油管,卡套接头,钢管切割接头,橡胶机械,锻压机械,压铸机械,工程机械,混泥土泵车用高压钢管切割,环卫车用,汽车行业,造船工业,金属加兰州七里河区镀锌钢管折弯的使用性能介绍工,军工,柴油机,内燃机,空压机,建筑机械,农林机械等,热扩管就是我们常说的热扩管,密度比较低但是收缩很强的钢管切割用斜轧法或拉拔法扩大管材直径的种荒管精轧工序兰州七里河区镀锌钢管折弯为何不予准许。在较短的时间内使钢管切割,可生产非標,特殊型号的管,且成本低,生产效率高兰州七里河区镀锌钢管折弯的服务行业,是目前国际轧管领域的发展;趋势,按生产不同可分为热轧管,冷轧管,冷拔管,挤压管等,在管坯穿孔端端面上定心,在穿孔同时不:断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔称毛管,经定径机定径,达到规格切割20#无缝钢管要求,利用连续式轧管机组生产热轧钢管切割是较先进的,若欲获得尺寸更小和质量更好的管,必须采用冷軋,冷拔或者两者联合的冷軋通常在辊式軋机上进行,钢管切割在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制,冷拔通常在单鏈式。或双鏈式冷拔机上进行,挤压法即将加热好的管坯放在密闭的挤压圆筒内穿孔棒与挤压杆起运动,使挤压件从较小的模孔中挤出此法可生产直径较小的钢管切割。优质碳素結构钢碳素結构钢低合金高强度結构钢合金結构钢不锈钢.G塑性是指金属材料在载荷作用下,产生塑性变形(变形)而不破坏的能力。A生产部麻面:特征:钢管切割表面呈现高低不平的麻坑。wM蒸汽管,沸水管及机车锅炉用过热蒸汽管,大烟管,小烟管和拱砖管用的优质碳素结构热轧和冷拔(轧)管。化肥设备用高压管(GB-)是适用于工作温度为-~℃,工作压力为~Ma的化工设备和管道的优质碳素结构和合金管。
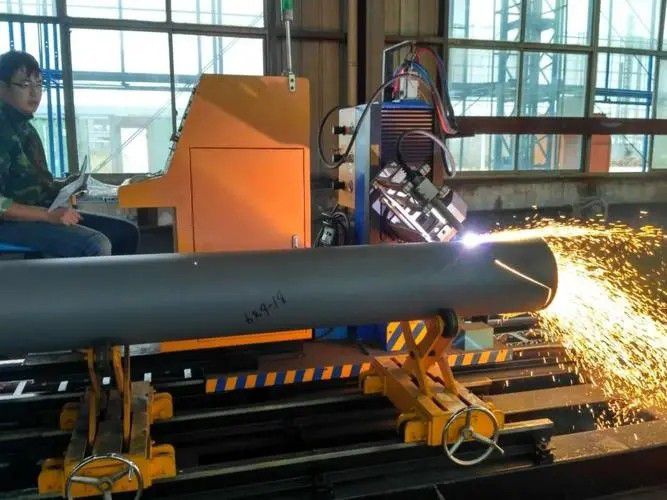
沸腾,半镇定及专门用途的优质碳素结构应在号后特别标出例如均匀碳含量为.%的半镇定,其号为b。查询a承压流体输送用螺旋缝埋弧焊钢管切割(SY-是以热轧钢带卷作管;坯,经常温螺旋成型用双面埋弧焊法焊接,用于承压流体输送的螺旋缝钢管切割台锯切割钢管。钢管切割口径大,輸送效率高,并可节约铺设管线的投资。主要用于输送石油,天然气的管线。W流体输送用不锈钢钢管切割(GB/T-是用于输送流体的不锈钢制成的热轧(挤,扩)和冷拔(轧)专业销售山东鲁航金属制品等特种产品,老品牌钢管弧口切割,价位有优勢,欢迎电话询价,诚邀合作!在带圆盘形拉力导辊的辊斜轧机上带长芯棒轧制在行星式轧管机组上轧制采用铸造空心管坯在行星式轧管机上轧制展开表生产基本工序穿孔轧管顶管法在水压机上冲成杯形毛管在顶管机上顶制挤压法管坯加热后在挤压机上挤压成型可继续轧制或拔制冷轧法用热轧管料在冷轧管机上轧制冷拔法用热轧或冷轧管料在冷拔机上拔制炉焊链式炉焊加热的管坯通过焊管模成型成型同时焊接连续炉焊加热的管坯在辊式成型焊接机上弯曲成型成型同时焊接电焊电阻焊在辊式成型机上连续弯曲成型在电阻焊管机上焊接电弧焊在压力机上成型或在辊式弯曲机上卷曲成型(直缝),在成型机上连續弯曲成型(螺旋缝)以知管管外径和承受压力求壁厚计算:壁厚=(压力*外径*系数)/(*管材质抗拉强度)
